端子台の接続手順:締め付けトルクと「抜けない配線」のコツ
端子台に電線を接続するだけなのに、なぜかあとで「ちょっとぐらついている」「引っ張ったら抜けた」という経験はないでしょうか。
端子台への接続は単純な作業に見えて、ちゃんとした手順を踏まないと接触不良や断線につながります。現場で実際に起きやすいミスと、確実に「抜けない配線」を作るための手順を整理してみます。
端子台の種類と接続方式の基本
端子台にはいくつかの接続方式があり、それぞれ手順が異なります。主に現場で使われるのは「ねじ式」と「スプリング式(バネ式)」の2種類です。
ねじ式は、端子台のねじを締めることで電線を固定する方式です。制御盤の端子台として昔から広く使われており、締め付けトルクの管理が重要になります。
スプリング式(バネ式)は、バネの力で電線を挟み込む方式です。工具なしで差し込むだけで接続できるものや、ドライバーでリリースボタンを押して差し込むタイプがあります。フエニックスコンタクトやワゴの製品が制御盤ではよく使われます。
どちらの方式でも共通する大前提があります。電線の先端は必ず圧着端子で処理してから端子台に接続することです。ねじ式にはY形(先開形)または丸形の圧着端子、スプリング式にはフェルール端子(棒端子)を圧着します。被覆を剥いただけの電線を端子に噛ませる配線は、素線のばらけ・接触面積の不足・抜けの原因になるため、日本の制御盤では行いません。
どちらの方式を選ぶかは用途・コスト・保全性によって変わってきます。端子台の種類と選び方の詳細は端子台の種類と選び方:ねじ式・バネ式・フェルール端子の使い分けに整理しているので、選定段階から確認しておくと施工がスムーズになります。
ねじ式端子台の正しい締め方
ねじ式端子台の接続で失敗が起きやすいのは、「締め方」よりも先の段階、圧着端子の準備の部分です。締める前の準備が仕上がりを決めます。
圧着端子のサイズを電線とねじに合わせる
圧着端子は「電線サイズ」と「端子台のねじ径」の両方に合ったものを選びます。型番は「1.25-3」「2-4」のように、電線の断面積(sq)とねじ径(M3・M4など)の組み合わせで表記されるのが一般的です。
電線サイズが合っていないと、圧着しても導体をしっかり握れず、引っ張ると抜けます。ねじ径が合っていないと、端子の穴がねじに対して大きすぎてぐらつくか、小さすぎて入りません。
Y形(先開形)は端子台のねじを緩めるだけで着脱できるため作業が速く、制御盤の信号線・制御線で広く使われます。丸形はねじを完全に外さないと抜けないため、振動が多い場所や、抜けが重大事故につながる回路で選ばれます。
被覆の剥き量は圧着端子のスリーブに合わせる
被覆を剥く長さは、圧着端子の圧着部(スリーブ)の長さに合わせます。剥きすぎると圧着部の外に導体が露出し、隣の端子と接触するリスクがあります。剥き量が短すぎると、被覆までスリーブに入り込んだ状態で圧着することになり、導体を握れずに接触不良につながります。
圧着端子のカタログに適合電線と剥き長さ(ストリップ長)が記載されているので、新しいサイズの端子を使うときは確認しておくと確実です。
圧着工具とダイスを合わせる
圧着は、端子のサイズに合った圧着工具(圧着ペンチ)のダイスで行います。サイズ違いのダイスで圧着すると、圧着不足で抜けたり、逆に潰しすぎて素線が切れたりします。
圧着後は、圧着部に素線がはみ出していないか、被覆を噛み込んでいないかを目視し、軽く引っ張って抜けないことを確認します。圧着端子の選び方と工具の詳しい話はフェルール端子の圧着方法と選び方:現場での活用とあわせて読んでください。
ねじを締める順番と方向
圧着端子を端子台のねじ座に当てたらねじを締めます。
ねじを締める方向は時計回りです。当たり前のことのように聞こえますが、疲れた状態や狭い場所での作業では逆方向に回していることがあります。ドライバーが滑ってねじ山を傷めると、トルク管理が意味をなさなくなるので注意が必要です。
ドライバーは端子台のねじに合ったサイズを使います。大きすぎるドライバーは力が分散して締め不足になりやすく、小さすぎるドライバーは溝から外れてねじ山を傷める原因になります。
締め付けトルクの目安
ねじ式端子台の接続で見落とされやすいのが、締め付けトルクの管理です。「ぐっと締まれば大丈夫」という感覚で作業していると、締め不足と締めすぎの両方のリスクを抱えることになります。
締め不足と締めすぎ、それぞれのリスク
締め不足の場合、圧着端子がねじ座にしっかり押さえつけられていないため、振動や熱膨張・収縮の繰り返しでねじが緩んでいきます。最初は問題なく動いていても、数ヶ月後に接触不良が起きるのはこのパターンが多いです。
締めすぎの場合、圧着端子が変形したり、端子台のねじ山がつぶれたりします。端子台本体も樹脂製のものは割れることがあるので注意が必要です。
トルクの目安
端子台の締め付けトルクは、メーカーのカタログや取扱説明書に記載されています。端子台のサイズ(接続できる電線の太さ)によって異なりますが、一般的な目安は以下の通りです。
- 0.5〜1.5sq クラス:0.4〜0.6 N・m 程度
- 2.5〜4sq クラス:0.8〜1.2 N・m 程度
- 6sq 以上:1.5〜2.5 N・m 程度
これはあくまで目安であり、メーカー・型番によって異なります。必ずカタログの指定値を確認してください。
重要な設備や振動の多い環境では、トルクドライバーやトルクレンチを使って規定トルクで締め付けることを検討してください。「手ごたえで判断」には個人差があり、同じ作業者でも体調や疲労度によってバラつきが出ます。品質を安定させるにはツールで管理するのが確実です。
盤内の端子台で使うなら、上の目安表の範囲(おおむね 0.4〜2.5 N・m)をカバーできるものを選ぶことになります。トルク値を切り替えられるタイプなら、端子台のサイズが混在する盤でも1本で回せます。
トルクドライバー(端子締付トルク管理)
※楽天ブックスへのアフィリエイトリンク(PR)。最新の価格・在庫は販売ページでご確認ください。
対応トルク範囲が、実際に扱う端子台の指定値に合っているかを商品ページで確認してください。


書籍情報 最終更新: 2026-09-04(楽天ブックスAPI)
増し締めの考え方
制御盤の初期稼働後、数日〜数週間経ってから増し締めを行う現場があります。これは、圧着端子とねじ座の間に微小な変形が生じてねじが僅かに緩むためで、特に電流が流れる端子や振動のある環境では有効です。
ただし、増し締めの際も過剰なトルクをかけないよう注意が必要です。最初の締め付けと同じ規定トルクで、すでに締まっているかを確認する感覚で行います。
スプリング式端子台の扱い方
スプリング式(バネ式)の端子台は、ねじ締め作業が不要なため施工が速いのが特徴です。電線の先端にはフェルール端子を圧着しておくのが前提で、操作の手順を間違えると接続が不完全になります。
差し込み型(プッシュイン)の手順
最もシンプルなタイプは、フェルール端子を圧着した電線を穴に差し込むだけで接続が完了する「プッシュイン型」です。
手順としては、電線に適合サイズのフェルール端子を圧着してから、端子台の穴に真っ直ぐ差し込みます。「カチッ」と感触があるか、軽く引っ張って抜けないことを確認するのが基本です。
フェルール端子を付けずに剥いただけの電線を差し込むと、バネ圧で素線がばらけて入らなかったり、入っても接触面積が足りずに抜けたりします。必ずフェルール端子を圧着してから差し込んでください。
リリースボタン付きタイプの手順
ドライバーや専用工具でリリースボタンを押しながら差し込むタイプは、プッシュイン型より太い電線やフェルール端子も接続しやすい設計になっています。
手順は、まずリリース穴にマイナスドライバーを差し込んでバネを開放し、その状態でフェルール端子を圧着した電線を接続穴に差し込みます。電線が奥まで入ったらドライバーを抜き、バネを戻して固定します。
よくあるミスが、ドライバーを差し込む穴と電線を差し込む穴を間違えることです。端子台によっては穴の配置が紛らわしいものもあるので、製品の表記や形状を確認してから作業します。
接続後は必ず軽く引っ張って確認します。バネが完全に戻っていないと、見た目は接続されているように見えても固定されておらず、引っ張ると抜けます。
スプリング式の抜き方
スプリング式端子台から電線を抜くときは、必ずリリースボタンを操作してから引き抜きます。無理に引き抜こうとするとフェルール端子のスリーブが変形し、次の接続に影響します。
よくある接触不良の原因と対処
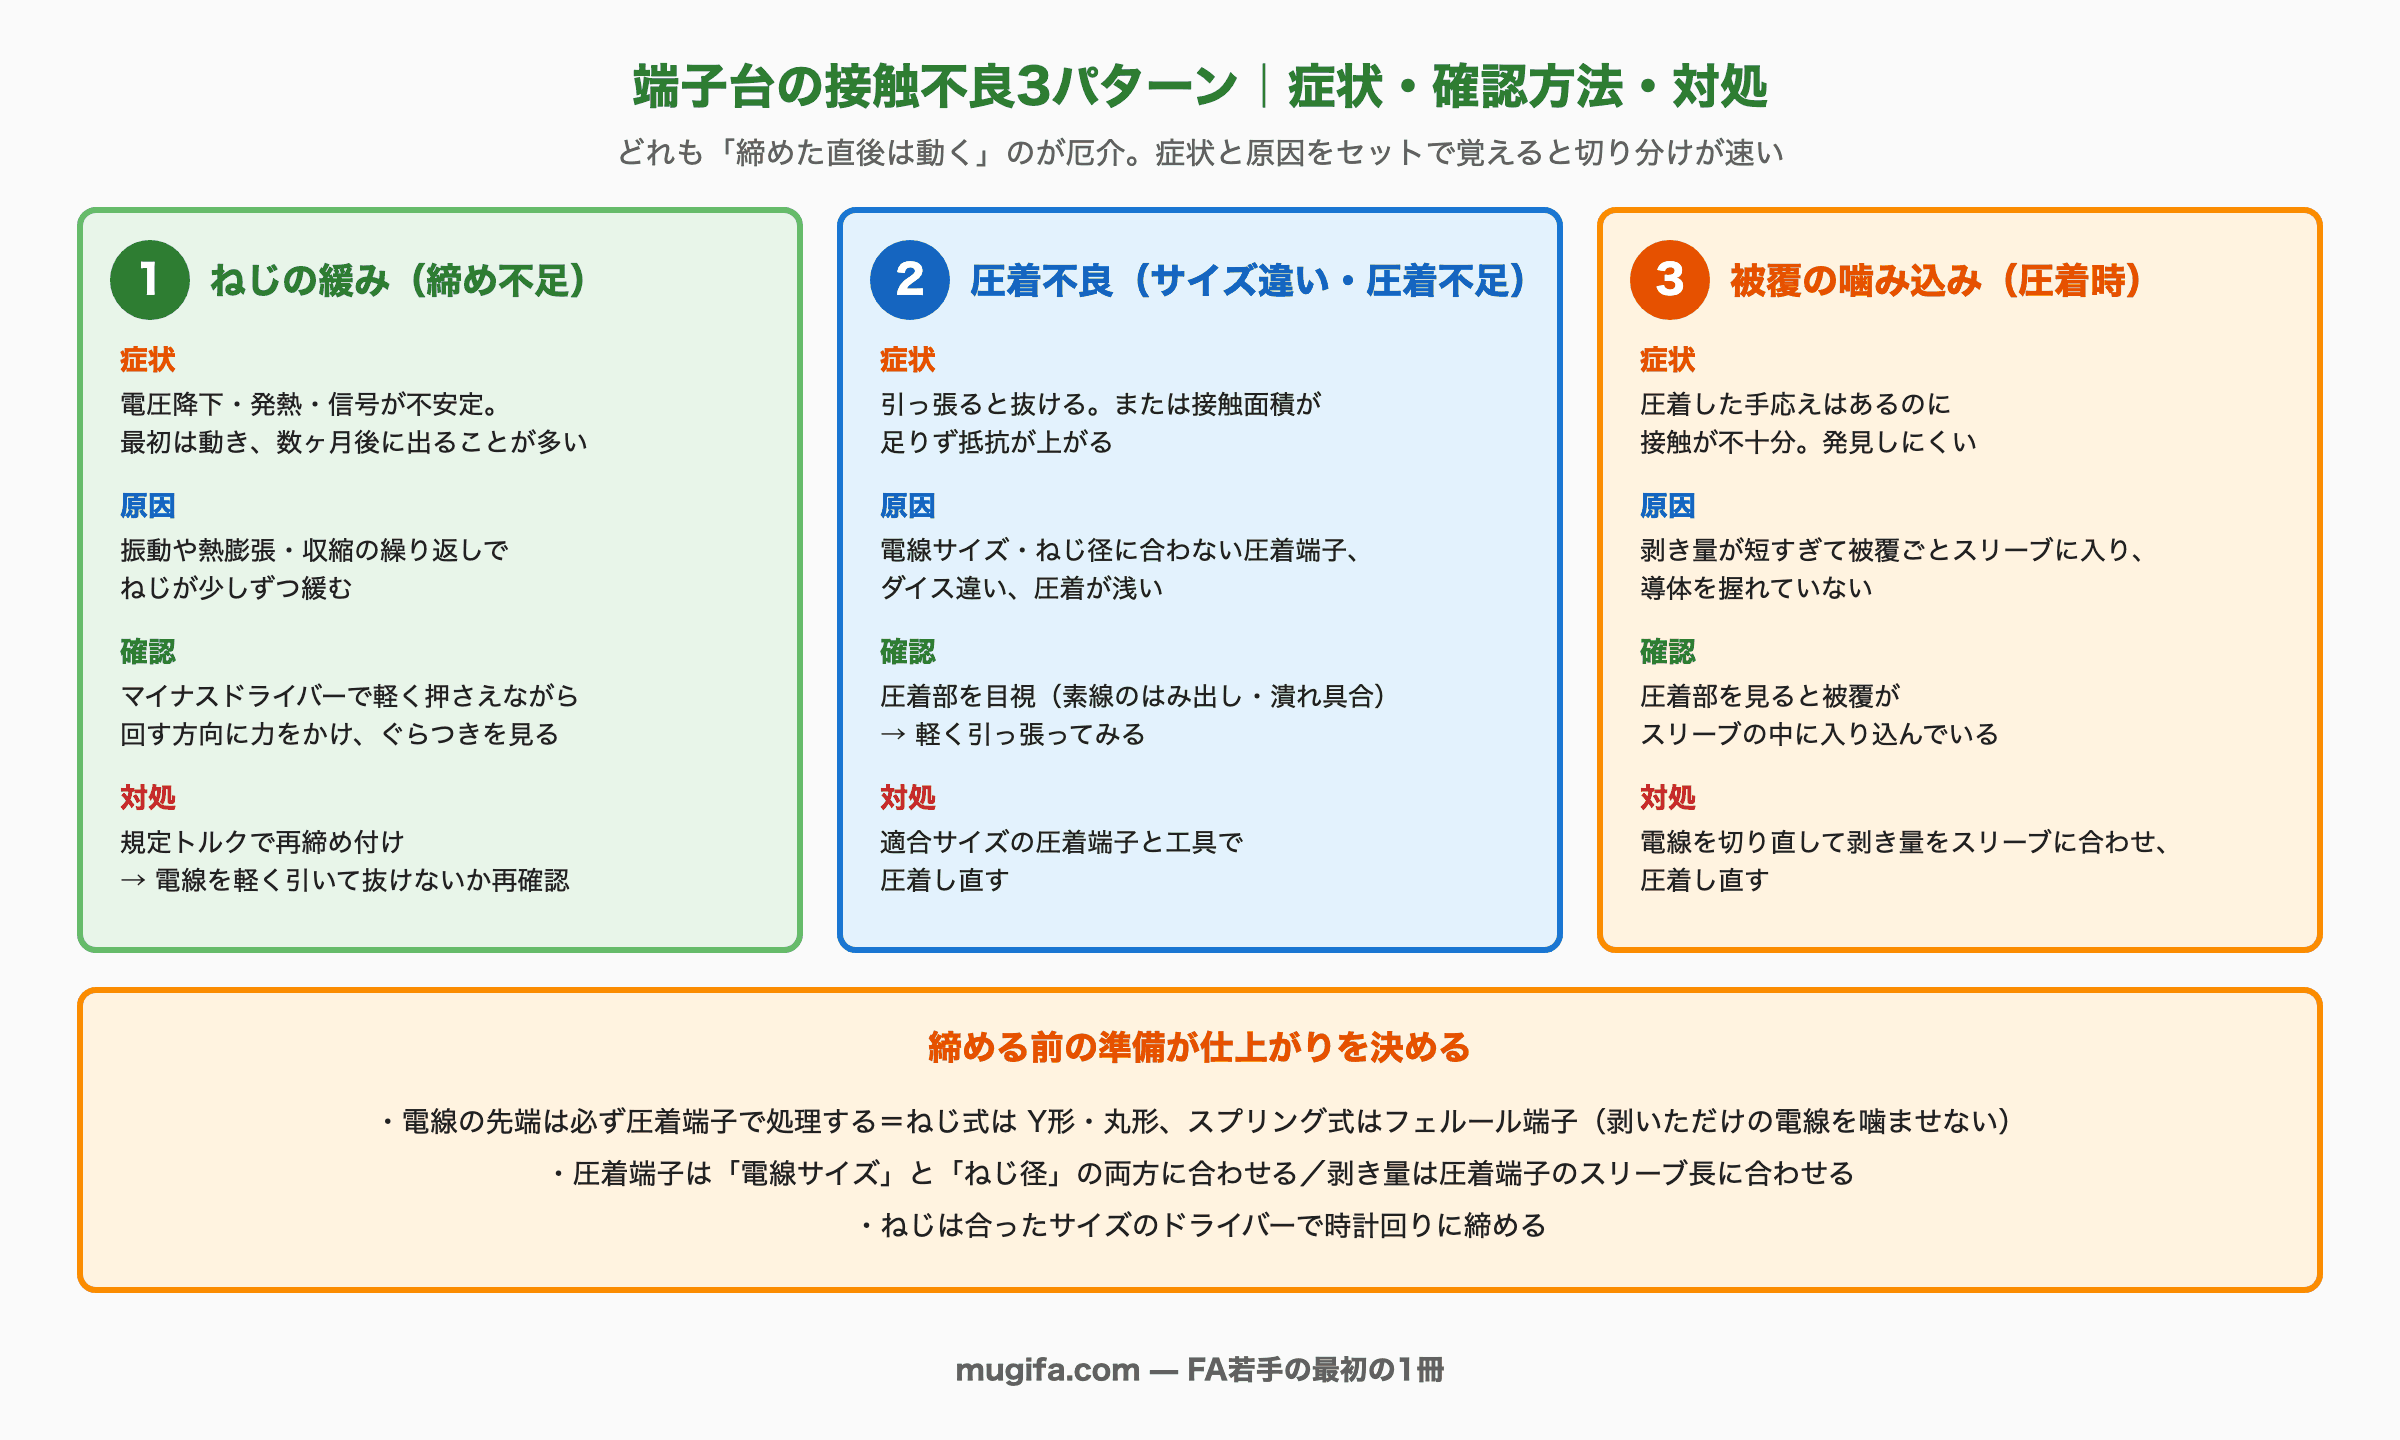
端子台の接続トラブルの多くは、施工時の手順ミスか、経年による変化が原因です。症状と原因をセットで覚えておくと、現場での切り分けが速くなります。
締め不足による緩み
端子台のねじが緩んでいると、圧着端子との接触面積が減って抵抗が上がります。電圧降下・発熱・信号の不安定さとして現れることが多いです。
確認方法は、マイナスドライバーで端子台のねじを軽く押さえながら回す方向に力をかけてみて、ぐらつきがあるか確認することです。緩んでいる場合は規定トルクで再締め付けし、接続した電線を軽く引いて抜けがないか再確認します。
圧着不良(サイズ違い・圧着不足)
電線サイズやねじ径に合わない圧着端子を使った、ダイスのサイズを間違えた、圧着が浅かった。そういうケースで、施工直後は問題なく見えても、振動や引っ張りで抜けたり、接触面積が足りずに抵抗が上がったりします。
圧着部を目視して素線のはみ出しや潰れ具合を確認し、軽く引っ張ってみると分かります。再処理として、適合サイズの圧着端子と工具で圧着し直すのが確実です。
被覆の噛み込み(圧着時)
電線の被覆の剥き量が短すぎると、被覆ごと圧着端子のスリーブに入った状態で圧着することになります。この場合、圧着した手応えはあるのに導体を握れておらず、接触が不十分な状態になります。
発見しにくいトラブルのひとつです。圧着部をよく観察すると、被覆がスリーブの中に入り込んでいるのがわかります。電線を切り直して剥き量を圧着端子のスリーブに合わせ、圧着し直します。
腐食・酸化による接触抵抗の上昇
長期間使用した端子台では、圧着端子や端子台の金属部分が酸化・腐食して接触抵抗が上がることがあります。特に屋外に近い環境や、湿気の多い場所では起きやすいです。
この場合、端子台ごと交換するのが確実な対処です。接点復活剤で一時的に改善しても、根本的な解決にはなりません。
制御盤全体の配線管理の考え方については、制御盤の配線を整理する:ダクト・結束・整線の現場ルールも合わせて読んでみてください。端子台の接続品質は、盤全体の整線ルールと組み合わせて考えると、保全性が大きく変わります。
まとめ
端子台の接続は「差し込んで締めるだけ」ではなく、圧着端子の選定・圧着の仕上がり・締め付けトルクそれぞれに確認すべきポイントがあります。1本の接続を丁寧に仕上げる習慣が、後のトラブルを防ぎます。
- 電線の先端は必ず圧着端子で処理する:ねじ式はY形・丸形、スプリング式はフェルール端子
- 圧着端子は電線サイズとねじ径の両方に合わせ、剥き量はスリーブ長に合わせる
- 締め付けトルクはカタログの指定値を確認し、トルクドライバーで管理するのが確実
- スプリング式:差し込み後に必ず引っ張り確認をする・抜くときもリリース操作を忘れない
- よくある接触不良は「ねじの緩み」「圧着不良」「被覆の噛み込み」の3パターン